Artykuł sponsorowany
Dlaczego ten sam cykl termoformowania daje inny wynik przy różnych materiałach i grubościach
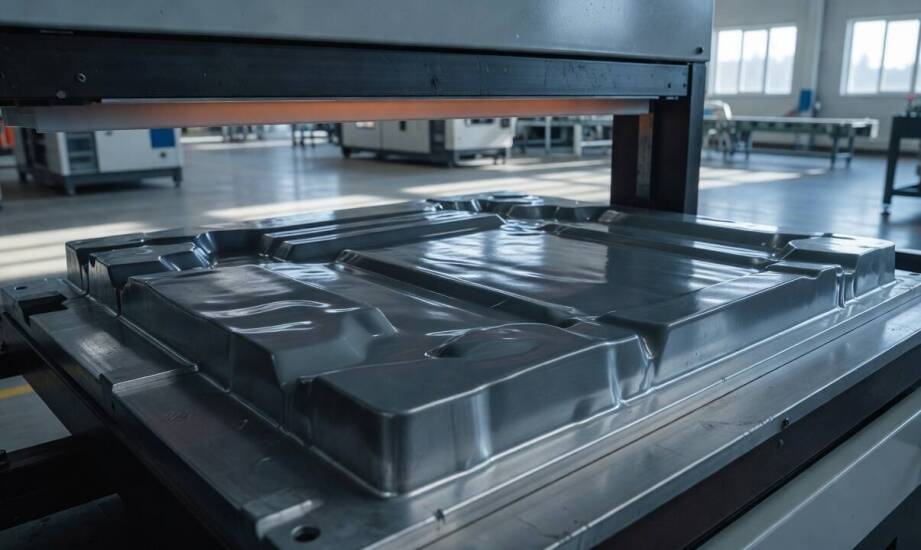
Na linii produkcyjnej ten sam detal z identycznej formy potrafi raz wyjść bez wad, a za chwilę z widocznymi odkształceniami lub nierównomierną grubością ścianek. Przyczyną takich wahań przy niezmienionych ustawieniach cyklu jest najczęściej zmiana rodzaju tworzywa lub grubości półfabrykatu. Różnice właściwości fizykochemicznych materiału wpływają na przebieg każdego etapu formowania.
Jak rodzaj tworzywa wpływa na cykl termoformowania?
Różne tworzywa termoplastyczne odmiennie reagują na podgrzewanie, rozciąganie i chłodzenie. Okna temperaturowe formowania mają zawsze charakter orientacyjny. Zależą one ściśle od konkretnego gatunku materiału, jego grubości, koloru oraz tekstury powierzchni. Przykładowo polistyren (PS) formuje się zazwyczaj w przybliżonym przedziale 120–150 °C. Tworzywo ABS wymaga temperatur rzędu 150–175 °C. Polipropylen (PP) uplastycznia się w szerokim zakresie 150–200 °C. Z kolei poliwęglan (PC) formuje się najczęściej w przedziale 175–210 °C, choć niektóre specyficzne odmiany o podwyższonej gęstości mogą wymagać nagrzewania nawet do 230–245 °C.
Każdy polimer posiada własny przedział temperatury wysokoelastycznej. W tym oknie procesowym moduł sprężystości spada na tyle, że podgrzany arkusz łatwo poddaje się rozciąganiu pod wpływem podciśnienia. Tworzywa amorficzne, do których należą ABS czy PS, wykazują szersze okno przetwórcze niż materiały częściowo krystaliczne. W rezultacie ten sam czas i temperatura nagrzewania doprowadzą do nadmiernego uplastycznienia jednego tworzywa i niedostatecznego drugiego. Różnice w lepkości stopu bezpośrednio wpływają na szybkość rozciągania materiału w matrycy. Odbija się to na ryzyku powstania lokalnych przewężeń podczas formowania głębokich elementów. Po ukształtowaniu materiał oddaje ciepło w zróżnicowanym tempie. Różne wartości współczynnika rozszerzalności cieplnej decydują o ostatecznym skurczu wyrobu oraz jego stabilności wymiarowej po opuszczeniu stacji roboczej.
Grubość arkusza i strojenie parametrów procesu
Grubość półfabrykatu wprost decyduje o rozkładzie materiału na gotowym detalu i czasie trwania poszczególnych faz cyklu. Przyjmuje się w przybliżeniu, że folie i cienkie arkusze w przedziale od 0,25 do 1,5 mm nagrzewają się w miarę szybko i stosunkowo równomiernie. Grubsze płyty z przedziału od 3 do 13 mm wymagają znacznie dłuższego czasu ekspozycji na ciepło. Często wymusza to zastosowanie dwustronnego układu grzejnego. Taki zabieg zapobiega przegrzaniu i degradacji zewnętrznej powierzchni tworzywa przy wciąż twardym, niedogrzanym rdzeniu arkusza. Grubszy przekrój trudniej rozciąga się w sposób jednorodny na skomplikowanych bryłach. Zwiększa to ryzyko wystąpienia pocienienia w narożach, na krawędziach detalu oraz w obszarach silnego przetłoczenia.
Odpowiednio skonfigurowana maszyna do termoformowania musi precyzyjnie zrównoważyć temperaturę, czas grzania i poziom wytwarzanej próżni. Zbyt agresywne parametry procesu prowadzą do nadmiernego ścienienia ścianek, powstawania mostków materiałowych oraz widocznych śladów chłodzenia. Zbyt ostrożne ustawienia skutkują niedokładnym odwzorowaniem geometrii wyrobu. Objawia się to falowaniem płaskich powierzchni lub niepełnym przyleganiem tworzywa do najdrobniejszych szczegółów wewnątrz gniazda.
Podwyższenie temperatury grzałek skraca wprawdzie czas nagrzewania, ale jednocześnie zawęża tolerancję na ewentualne błędy w równomiernym rozkładzie ciepła. Silniejsze podciśnienie w układzie formującym zdecydowanie poprawia oddanie ostrych krawędzi i przetłoczeń. Taki krok wydłuża jednak sam etap odciągania powietrza i mocniej obciąża układ pomp. Stabilność działania układu grzewczego, powtarzalna siła docisku ramek oraz płynny transport arkusza decydują o jakości całego nakładu. Niewielkie wahania cieplne lub nierównomierny posuw taśmy potrafią wywołać wyraźne rozbieżności wymiarowe między kolejnymi sztukami w serii.
W praktyce przemysłowej ogromne znaczenie dla optymalizacji cyklu ma odpowiednie przygotowanie narzędzi produkcyjnych. Narzędziownia Thermo-Tools z Bogdanowa w Wielkopolsce projektuje i buduje formy termoformujące. Firma obsługuje linie takich producentów jak KIEFEL, ILLIG, WM oraz GN. Własne biuro projektowe i zaawansowana obróbka CNC z użyciem frezarek 3- i 5-osiowych pozwalają na precyzyjne dopasowanie geometrii matrycy do charakterystyki cieplnej konkretnego polimeru. Uwzględnienie szacowanego skurczu przetwórczego oraz optymalizacja kanałów chłodzących już na etapie projektowania narzędzia ułatwiają operatorom późniejsze ustawienie stabilnego okna procesowego.
Prawidłowo poprowadzony proces termoformowania wymaga ścisłego zestrojenia właściwości fizykochemicznych surowca z możliwościami technicznymi parku maszynowego. Parametry takie jak temperatura stref grzewczych, czas ekspozycji na ciepło i dynamika wytwarzania próżni trzeba uważnie korygować przy każdej zmianie gatunku tworzywa. Dotyczy to nawet wahań wynikających ze zmiany dostawcy materiału, grubości arkusza czy dodanego barwnika. Połączenie powtarzalnego cyklu maszyny ze starannie zaprojektowanym oprzyrządowaniem zapewnia stałą jakość wyrobów. Odpowiednie zarządzanie tymi zmiennymi pozwala utrzymać pożądane tempo produkcji przy jednoczesnym ograniczeniu liczby braków do niezbędnego minimum.
Kategorie artykułów
Polecane artykuły

Ocieplenia budynków przy użyciu koszowego podnośnika – najważniejsze aspekty

Jak protetyk w Rzeszowie wpływa na komfort użytkowania protez na implancie?

Jak wydłużenie wiertła koronowego wpływa na głębokość i prowadzenie odwiertu w żelbecie
